Maszyna specjalna powinna być modułowa wtedy, gdy jej cykl życia będzie dłuższy niż cykl produktu, oprzyrządowania albo części automatyki, a zmiany da się przewidzieć już na etapie projektu. Jeżeli urządzenie przez dziesięć lat ma wykonywać jedną operację na jednym detalu i nie ma planu zwiększania wydajności, budowanie wszystkiego z wymiennych modułów często oznacza tylko wyższy koszt, więcej złączy i kolejne miejsca potencjalnych awarii.
Problem pojawia się gdzie indziej. Zakład kupuje maszynę pod konkretny produkt, po trzech latach dochodzi drugi wariant, po pięciu trzeba wymienić napęd, a po siedmiu klient chce dołożyć kontrolę wizyjną albo automatyczny załadunek. W konstrukcji monolitycznej każda taka zmiana zaczyna się od pytania: „co będziemy musieli rozebrać?”. W dobrze zaprojektowanej konstrukcji modułowej pytanie brzmi: „który moduł wymieniamy i które interfejsy trzeba ponownie zwalidować?”.
To zasadnicza różnica. Modułowość nie jest cechą ramy maszyny. Jest sposobem zarządzania jej przyszłymi zmianami.
Modułowość ma sens dopiero wtedy, gdy można policzyć koszt zmiany
Najczęstszy błąd pojawia się już na etapie zapytania ofertowego. Inwestor wpisuje „konstrukcja modułowa”, ale nie określa, co dokładnie ma być wymieniane, jak często i w jakim czasie. Integrator dostarcza więc ramę z profili aluminiowych, kilka wtyczek i nazywa całość modułową. Serwis nadal potrzebuje pół dnia, żeby wymontować napęd, a przezbrojenie wymaga kluczy, czujnika zegarowego i ponownego ustawiania pozycji w sterowniku.
Przed podjęciem decyzji warto rozdzielić trzy przypadki.
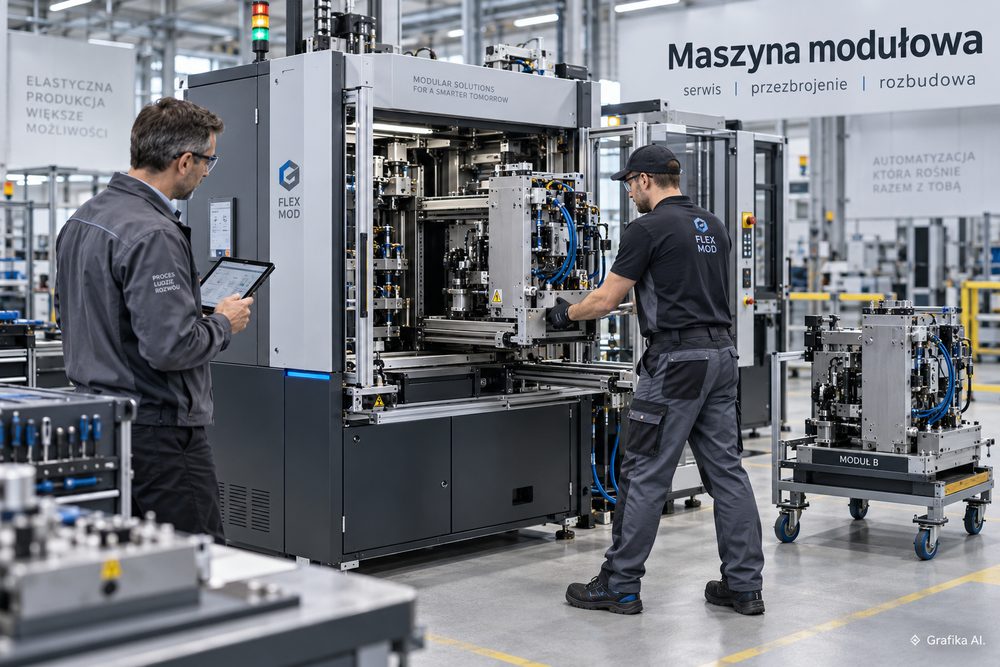
Pierwszy to częste przezbrojenia produktu. Jeżeli zmiana wariantu odbywa się kilka razy w tygodniu, a operator za każdym razem wymienia prowadnice, chwytaki, formatki, dysze albo głowicę procesową, właśnie te elementy powinny tworzyć moduł przezbrojeniowy. Dobry moduł nie wymaga ponownego bazowania „na oko”. Powinien wracać do jednoznacznie zdefiniowanej pozycji na kołkach ustalających, powierzchniach bazowych albo innym powtarzalnym systemie mocowania.
Drugi przypadek to serwis. Osobnym modułem powinien być przede wszystkim zespół, którego awaria zatrzymuje całą maszynę, a którego naprawa na miejscu trwa długo. Dotyczy to między innymi głowic procesowych, zespołów podających, napędzanych wrzecion, chwytaków, pomp, specjalnych manipulatorów czy szaf lokalnych. Czasem znacznie rozsądniej jest w ciągu 20 minut wymienić cały zespół i naprawić go później w warsztacie niż diagnozować maszynę przez cztery godziny na hali.
Trzeci przypadek to przewidywana rozbudowa. Jeżeli w planie inwestycyjnym już istnieje drugi produkt, dodatkowa operacja, robot załadowczy, system wizyjny albo wzrost wydajności, projektowanie zamkniętej maszyny jest fałszywą oszczędnością. Interfejs dla przyszłego modułu powinien powstać od razu, nawet jeśli sam moduł pojawi się dopiero po kilku latach.
Decyzję najlepiej oprzeć na pieniądzach. Przykład:
- dopłata za rozwiązanie modułowe: 90 000 zł,
- sześć przezbrojeń tygodniowo,
- oszczędność 35 minut na jednym przezbrojeniu,
- 48 tygodni produkcyjnych w roku,
- rzeczywisty koszt godziny postoju linii: 1200 zł.
Rocznie daje to około 168 godzin odzyskanego czasu produkcji, czyli około 202 tys. zł wartości postoju. W takim przypadku dodatkowe 90 tys. zł zwraca się w mniej więcej pięć–sześć miesięcy.
To oczywiście przykład kalkulacyjny, a nie uniwersalny cennik. Najważniejsze jest zastosowanie właściwego kosztu postoju. Nie należy podstawiać wyłącznie stawki godzinowej operatora. Trzeba doliczyć utraconą produkcję, pracowników oczekujących na wznowienie procesu, wpływ na poprzednie i następne stanowiska, odpady powstające przy ponownym rozruchu oraz ewentualną kontrolę pierwszych detali.
Są również sytuacje, w których pełna modułowość nie ma sensu. Dotyczy to przede wszystkim:
- maszyn wykonujących przez lata jeden stabilny proces,
- konstrukcji wymagających bardzo wysokiej sztywności,
- aplikacji, w których każde dodatkowe połączenie pogarsza dokładność,
- prostych urządzeń o niewielkiej wartości, których rozbudowa będzie droższa niż wymiana,
- procesów, w których moduły nigdy nie będą fizycznie wymieniane.
W takich przypadkach lepiej zastosować modułowość selektywną: wymienne oprzyrządowanie, łatwo dostępne napędy, oddzielne zespoły serwisowe i uporządkowane oprogramowanie zamiast budowania całej maszyny jak zestawu klocków.
Serwis i przezbrojenie rozstrzygają się na interfejsach
Najlepszym testem modułowości jest demontaż. Jeżeli mechanik po odkręceniu modułu znajduje za nim sześć luźnych przewodów, trzy nieopisane wężyki i kabel enkodera poprowadzony bezpośrednio do szafy głównej, projekt jest modułowy wyłącznie na rysunku.
Każdy wymienny zespół powinien mieć jasno określonych co najmniej pięć interfejsów: mechaniczny, elektryczny, pneumatyczny lub hydrauliczny, programowy oraz bezpieczeństwa.
W mechanice podstawą jest jednoznaczne bazowanie. Śruby mają przede wszystkim dociskać element; nie powinny być jedynym sposobem ustalania precyzyjnej pozycji. Jeżeli po każdej wymianie głowicy technik musi regulować ją na fasolkach, moduł nie spełnia swojej funkcji.
Przy procesach wymagających dużej dokładności warto wprost wpisać kryterium odbiorowe. Jeżeli wymagane jest powtarzalne ustawienie do ±0,05 mm, podczas FAT lub SAT można przeprowadzić kilkadziesiąt kolejnych demontaży i montaży, za każdym razem mierząc pozycję. Sam zapis „szybka wymiana głowicy” nie daje żadnej mierzalnej gwarancji.
Instalacja elektryczna również musi kończyć się na granicy modułu. Typowy podział obejmuje osobno:
- zasilanie,
- obwody 24 V DC,
- sygnały I/O,
- komunikację przemysłową,
- napędy i sprzężenie zwrotne,
- sygnały związane z bezpieczeństwem.
Złącza powinny być kodowane i opisane tak, żeby nie dało się zamienić ich miejscami. Szczególnie nieprzyjemny w serwisie jest projekt, w którym odłączenie małego zespołu wymaga otwierania głównej szafy i wyjmowania przewodów z listew zaciskowych.
To samo dotyczy pneumatyki i hydrauliki. Szybkozłącze jest dopiero początkiem. Trzeba przewidzieć odcięcie energii, bezpieczne odpowietrzenie, oznaczenie przyłączy i zachowanie układu po ponownym podłączeniu. Przy hydraulice dochodzi problem wycieków oraz zanieczyszczeń. Jeżeli przy każdej wymianie modułu kilka mililitrów oleju trafia na konstrukcję, po kilkudziesięciu operacjach „wygodny moduł” staje się źródłem bałaganu i awarii.
Najczęściej zaniedbywana jest jednak warstwa programowa.
Moduł wymienny powinien być rozpoznawany przez sterownik albo jednoznacznie wybierany przez operatora. Receptura musi zawierać właściwe parametry, a program powinien wykryć brak wymaganych sygnałów. Na HMI potrzebny jest komunikat w rodzaju „moduł chwytaka B — brak potwierdzenia blokady”, a nie ogólne „błąd osi”.
Dobrym standardem projektowym jest też trzymanie parametrów modułu w jednym miejscu. Po wymianie serwonapędu technik nie powinien szukać wartości przyspieszeń w jednym bloku programu, ograniczenia momentu w drugim i przesunięcia narzędzia w trzecim.
Osobno trzeba potraktować funkcje bezpieczeństwa. Odłączenie lub podłączenie modułu nie może przypadkowo zmieniać zachowania blokad, kurtyn, rygli, wyłączników awaryjnych czy bezpiecznych napędów. Jeżeli wymiana modułu zmienia dostęp człowieka do strefy niebezpiecznej albo wprowadza nowy ruch, trzeba ponownie sprawdzić ocenę ryzyka i adekwatność funkcji bezpieczeństwa.
I tu pojawia się praktyczna wada modułowości: rośnie liczba interfejsów, które trzeba kontrolować. Dochodzą wtyki, gniazda, przewody ruchome, powierzchnie bazowe, szybkozłącza i dodatkowe warunki w programie. Źle zaprojektowana maszyna modułowa może mieć więcej drobnych problemów niż prosty monolit.
Dlatego nie należy dzielić urządzenia na możliwie dużo części. Granice modułów powinny przebiegać tam, gdzie rzeczywiście będzie wykonywane przezbrojenie, serwis albo modernizacja.
Rozbudowę po kilku latach trzeba zaprojektować przed pierwszym uruchomieniem
Maszyna może mieć idealne wymienne oprzyrządowanie i jednocześnie być praktycznie nierozbudowywalna. Wystarczy szafa elektryczna wypełniona do ostatniego centymetra, zasilacz pracujący blisko limitu, brak wolnych portów komunikacyjnych albo program PLC napisany jako jedna wielka sekwencja.
Dlatego projekt przyszłej rozbudowy zaczyna się od rezerw technicznych.
Jako punkt wyjścia do rozmowy z integratorem można przyjąć:
- około 20–30% wolnej przestrzeni w szafie i kanałach kablowych, jeśli rozbudowa jest rzeczywiście planowana,
- około 15–25% niewykorzystanych punktów I/O albo możliwość łatwego dołączenia kolejnych modułów wejść i wyjść,
- wolne porty w zarządzalnym switchu przemysłowym,
- rezerwę mocy zasilaczy policzoną dla konkretnego przyszłego obciążenia,
- możliwość rozbudowy wyspy zaworowej,
- miejsce na dodatkowe zabezpieczenia i styczniki,
- przygotowaną trasę kablową do planowanego stanowiska.
Nie są to wymagania normatywne, lecz rozsądne wielkości projektowe do zweryfikowania dla konkretnej maszyny. Rezerwa nie powinna być tworzona bezmyślnie. Kupowanie falownika 11 kW do silnika 3 kW „na przyszłość” albo przewymiarowanego robota tylko dlatego, że kiedyś może być potrzebny większy udźwig, zwykle nie ma ekonomicznego uzasadnienia.
Znacznie ważniejsza jest możliwość rozszerzenia architektury.
W konstrukcji mechanicznej oznacza to przygotowanie miejsca oraz nośności. Jeżeli po pięciu latach ma pojawić się dodatkowa stacja dociskająca, już dziś trzeba wiedzieć, gdzie stanie, jak zostanie zakotwiona i czy rama przeniesie nowe siły. Próba spawania dodatkowego wspornika do gotowej, ustawionej i wypoziomowanej maszyny jest znacznie gorszą metodą niż pozostawienie przygotowanego interfejsu montażowego.
W automatyce trzeba zachować:
- aktualną kopię programu PLC i panelu HMI,
- projekty układów bezpieczeństwa,
- parametry falowników i serwonapędów,
- konfigurację sieci,
- pliki źródłowe urządzeń programowalnych,
- receptury oraz ich wersje,
- listę zastosowanych podzespołów wraz z dokładnymi symbolami katalogowymi.
Warto dopilnować tego jeszcze przy odbiorze maszyny. Sytuacja, w której użytkownik po sześciu latach posiada fizycznie maszynę, ale nie ma kodu źródłowego programu, haseł serwisowych albo projektu elektrycznego w wersji edytowalnej, potrafi znacząco podnieść cenę nawet prostej modernizacji.
Trzeba też zakładać, że konkretne modele PLC, serwonapędów, paneli czy kamer nie będą sprzedawane wiecznie. Dlatego dobra dokumentacja opisuje nie tylko numer części, ale również funkcję, parametry wymagane od zamiennika i zależności programowe. Sama informacja „napęd X123” jest znacznie mniej użyteczna niż informacja, że potrzebny jest napęd o określonej mocy, interfejsie komunikacyjnym, funkcjach bezpieczeństwa i współpracy z danym typem sprzężenia zwrotnego.
Przy większej modernizacji dochodzi jeszcze kwestia zgodności i bezpieczeństwa. Dodanie robota, zmiana prędkości osi, zwiększenie siły prasy albo przebudowa osłon nie jest zwykłym „dołożeniem modułu”. Zmiana może tworzyć nowe zagrożenia lub zwiększać istniejące ryzyko. Modułowa konstrukcja ułatwia wtedy techniczną przebudowę, ale nie zwalnia z oceny wpływu zmiany na bezpieczeństwo maszyny.
To ważne rozróżnienie. Modułowość może ograniczyć zakres prac, lecz nie daje automatycznie prawa do traktowania każdej rozbudowy jak wymiany akcesorium.
FAQ: najczęstsze pytania o modułową budowę maszyny
Czy maszyna modułowa zawsze kosztuje więcej na początku?
Zwykle wymaga dodatkowych elementów: złączy, bazowania, szybkozłączy, większej liczby elementów instalacyjnych i dodatkowej pracy programistycznej. Nie powinno się jednak zakładać stałego procentu dopłaty. Dla prostej maszyny różnica może być niewielka, natomiast przy rozbudowanej automatyce bezpieczeństwa i wielu wymiennych stacjach koszt interfejsów staje się istotną pozycją budżetu.
Czy istnieje minimalna liczba przezbrojeń, od której modułowość się opłaca?
Nie. Decyduje iloczyn liczby przezbrojeń, zaoszczędzonego czasu i kosztu postoju. Jedno skrócone o cztery godziny przezbrojenie miesięcznie na bardzo drogiej linii może być ważniejsze niż codzienna pięciominutowa zmiana na małej maszynie.
Czy można przerobić istniejącą maszynę monolityczną na modułową?
Tak, ale najlepiej zacząć od jednego zespołu powodującego najdłuższe postoje. Jeżeli jego demontaż wymaga przebudowy ramy, instalacji elektrycznej, bezpieczeństwa i programu jednocześnie, pełna konwersja całej maszyny może być ekonomicznie bezsensowna. Wtedy lepiej poprawić dostęp serwisowy i przygotować tylko konkretny zespół wymienny.
Co powinno być znormalizowane między modułami?
Przynajmniej sposób bazowania mechanicznego, zasilanie, oznaczenia złączy, komunikacja, struktura sygnałów I/O, zasady parametryzacji oraz interfejs bezpieczeństwa. Bez wspólnego standardu kolejne moduły stają się oddzielnymi projektami zamiast elementami jednego systemu.
Ile rezerwy zostawić na przyszłą rozbudowę?
Przy realnym planie modernizacji rozsądnym punktem startowym jest 20–30% miejsca w szafie oraz 15–25% rezerwy I/O, ale każdą wartość trzeba odnieść do konkretnego scenariusza. Jeżeli wiadomo, że przyszła stacja będzie potrzebowała 18 dodatkowych wejść, sześciu wyjść i osi serwo, należy przygotować właśnie taki zakres zamiast polegać na przypadkowym procencie.
Czy modułowość upraszcza kwestie bezpieczeństwa i zgodności?
Ułatwia wyznaczenie granic zmiany, ale nie usuwa obowiązku oceny ryzyka. Jeżeli nowy moduł tworzy dodatkowy ruch, zwiększa siłę, zmienia dostęp operatora albo wymaga ingerencji w system bezpieczeństwa, skutki tej zmiany trzeba ocenić i odpowiednio udokumentować.
Jaki błąd najczęściej wychodzi dopiero po kilku latach?
Brak dostępu do edytowalnej dokumentacji i oprogramowania. Mechanik potrafi dorobić wspornik, a automatyk wymienić czujnik. Znacznie trudniej modernizować maszynę, gdy nikt nie ma aktualnego programu PLC, parametrów napędów, schematu sieci oraz informacji, jak została zwalidowana funkcja bezpieczeństwa.
Pierwszym działaniem nie powinno więc być dopisywanie do specyfikacji hasła „konstrukcja modułowa”. Najpierw sporządź jedną tabelę z trzema najbardziej prawdopodobnymi zmianami maszyny w ciągu kolejnych 5–10 lat. Dla każdej wpisz element do wymiany, dopuszczalny czas postoju, wymagane media, sygnały, funkcje bezpieczeństwa oraz przewidywany koszt godziny zatrzymania produkcji. Dopiero z tej tabeli powinny wynikać granice modułów.
Jeżeli nie potrafisz wskazać żadnej prawdopodobnej zmiany, nie płać za pełną modułowość. Zacznij od zespołów najbardziej awaryjnych i najdłużej przezbrajanych. Jeżeli natomiast plan rozbudowy już istnieje, najpierw usuń błąd, który później kosztuje najwięcej: brak jednoznacznie zdefiniowanych interfejsów mechanicznych, elektrycznych, programowych i bezpieczeństwa przed rozpoczęciem projektowania maszyny.
Więcej informacji na: https://metcor.pl